全自动平流式溶气气浮机 气浮池压力气浮固液分离装置在污水处理中的核心应用

引言
在工业废水与市政污水处理领域,固液分离是实现达标排放与回用的关键环节。其中,气浮池压力气浮固液分离装置作为一种高效、紧凑的物化处理设备,正日益受到重视。尤其是全自动平流式溶气气浮机,凭借其稳定的处理效果与自动化控制水平,成为众多污水处理工程中的首选设备。本文将围绕该设备的工作原理、结构特点、自动化优势及应用场景展开系统阐述。
一、什么是气浮池压力气浮固液分离装置?
气浮池压力气浮固液分离装置,简称“压力气浮装置”,是一种通过溶气系统在压力条件下将空气溶解于水中,再经释放器骤然减压,产生大量微细气泡(20-50μm),使气泡与废水中的悬浮物、油脂、胶体等黏附,形成密度小于水的絮体,从而上浮至液面被刮除,实现固液分离的污水处理设备。
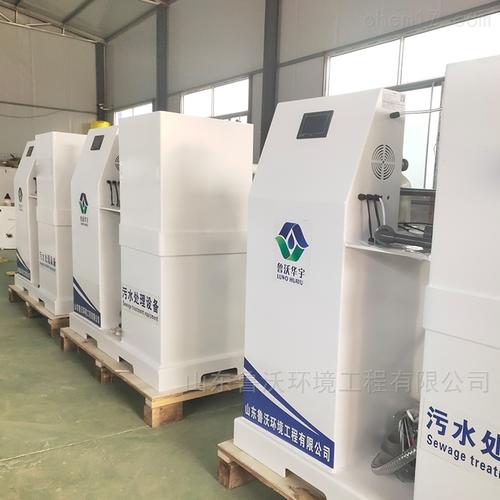
该装置的核心单元包括:溶气泵、空压机、溶气罐、释放器、气浮池、刮渣机等。其特点是分离效率高、占地面积小,尤其适用于密度接近或小于水的悬浮物处理。
二、全自动平流式溶气气浮机的工作原理
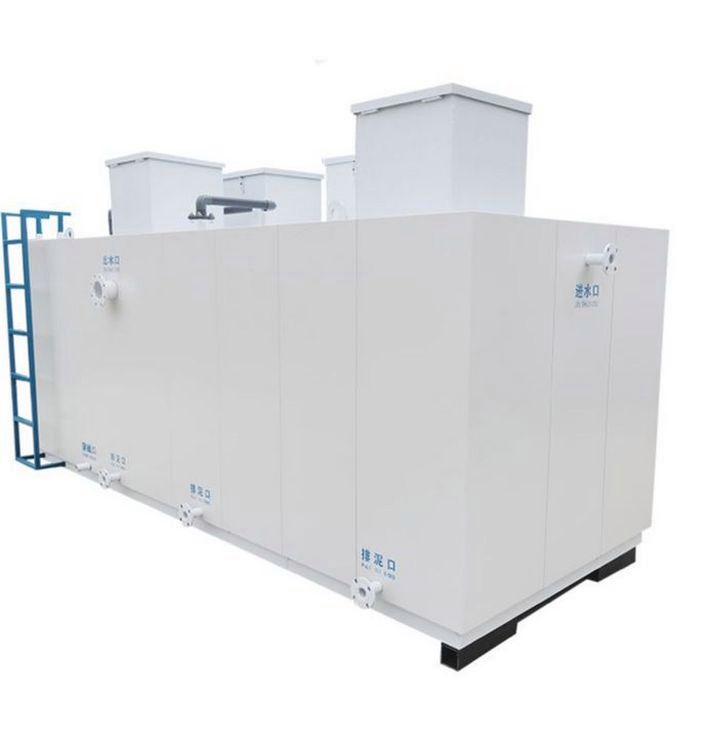
全自动平流式溶气气浮机是在传统平流式气浮池基础上,结合压力溶气、自动化控制技术发展而成的新型设备。其工作流程如下:
- 进水与加药:污水进入气浮池前,先投加混凝剂(如PAC)和絮凝剂(如PAM),使细小悬浮物凝聚成较大絮体。
- 溶气水制备:部分处理后的清水(或部分原水)被溶气泵加压至0.35-0.55MPa,与空压机送入的空气在溶气罐内混合溶解,形成高浓度溶气水。
- 气泡释放与接触:溶气水经释放器低压进入气浮池接触室,骤然减压释放出大量微气泡,与加药后的污水充分混合,气泡黏附絮体上浮。
- 固液分离:在平流式分离区,絮体浮至水面形成浮渣层,由全自动刮渣机连续或间歇刮入集渣槽;下沉污泥则沉入池底,由排泥阀定期排出。
- 清水排放与部分回流:分离后的清水一部分回用于溶气系统,其余达标排放或进入后续处理单元。
三、全自动控制系统的优势
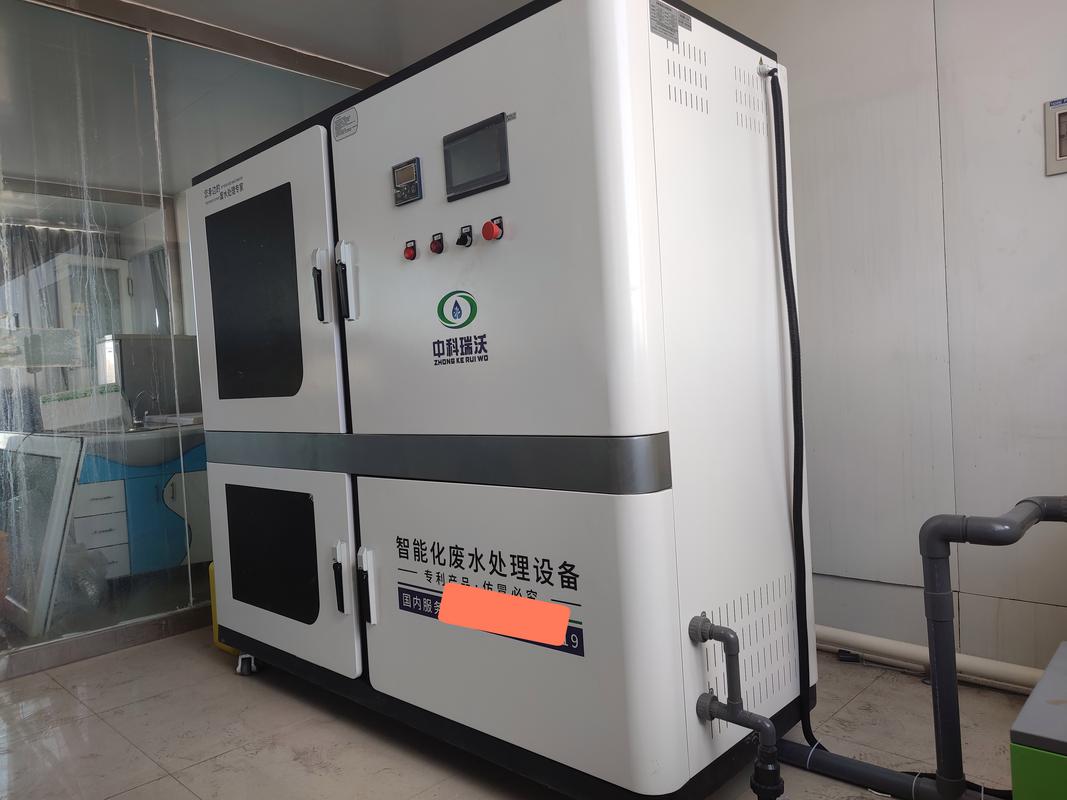
“全自动”是该设备的核心竞争力。系统配备PLC控制柜、在线传感器(液位、压力、流量、pH等)及变频器,可实现以下功能:
- 自动加药:根据进水流量和浊度自动调节药量,避免浪费。
- 溶气 pressure 闭环调节:保持溶气罐压力恒定,确保气泡微细均匀。
- 刮渣联动:根据浮渣厚度自动启停刮渣机。
- 泥位检测与排泥:监测池底泥位,自动排泥或报警。
- 远程监控与故障报警:支持接入中央控制室,实现无人值守。
相比手动气浮机,全自动平流式设备可降低人工成本30%以上,同时提高出水稳定性。
四、应用领域与处理效果
该设备广泛应用于下列污水处理场景:
- 工业废水:含油废水(如机械加工、钢铁、餐饮)、印染废水、造纸白水、化工废水、皮革废水等。
- 市政污水:作为一级强化处理或污泥浓缩。
- 中水回用:去除藻类、悬浮物与部分COD。
典型处理效果:SS去除率可达85%-95%,油脂去除率90%以上,COD去除率50%-70%。在制药、屠宰、食品加工等废水中表现尤为突出。
五、选型与维护要点
- 选型依据:根据水量(m³/h)、进水SS浓度、油脂含量及排放要求确定型号。平流式适用于大水量(50-1000m³/h),抗冲击负荷好。
- 关键参数:表面负荷一般取5-10 m³/(m²·h),溶气水回流比20%-40%,溶气压力0.3-0.5MPa。
- 日常维护:定期清洗释放器防堵塞,检查空压机油水分离器,监测刮渣机链条润滑,冬季注意防冻。
##
气浮池压力气浮固液分离装置与全自动平流式溶气气浮机的有机结合,代表了当前污水处理设备向高效、智能、一体化方向发展的趋势。其强大的固液分离能力与低人工干预特性,不仅帮助企业降低运行成本,更保障了出水水质的长期稳定。在环保要求日益严格的背景下,合理选用此类气浮设备,将成为各类污水站提标改造与新建项目的理想选择。
如若转载,请注明出处:http://www.hdgyl.com/product/46.html
更新时间:2026-10-26 16:26:33